Contrôle qualité de la production de carton ondulé.
MCM développe des systèmes d'inspection sur mesure et reproductibles pour les lignes d'emballage et de carton ondulé. L'objectif est pratique : recueillir des informations de qualité fiables en temps réel, détecter les défauts plus tôt et intégrer la décision au processus de production.
Aperçu PDF présentant la gamme d'inspections d'emballage, les contrôles typiques et les applications sur les lignes de production.
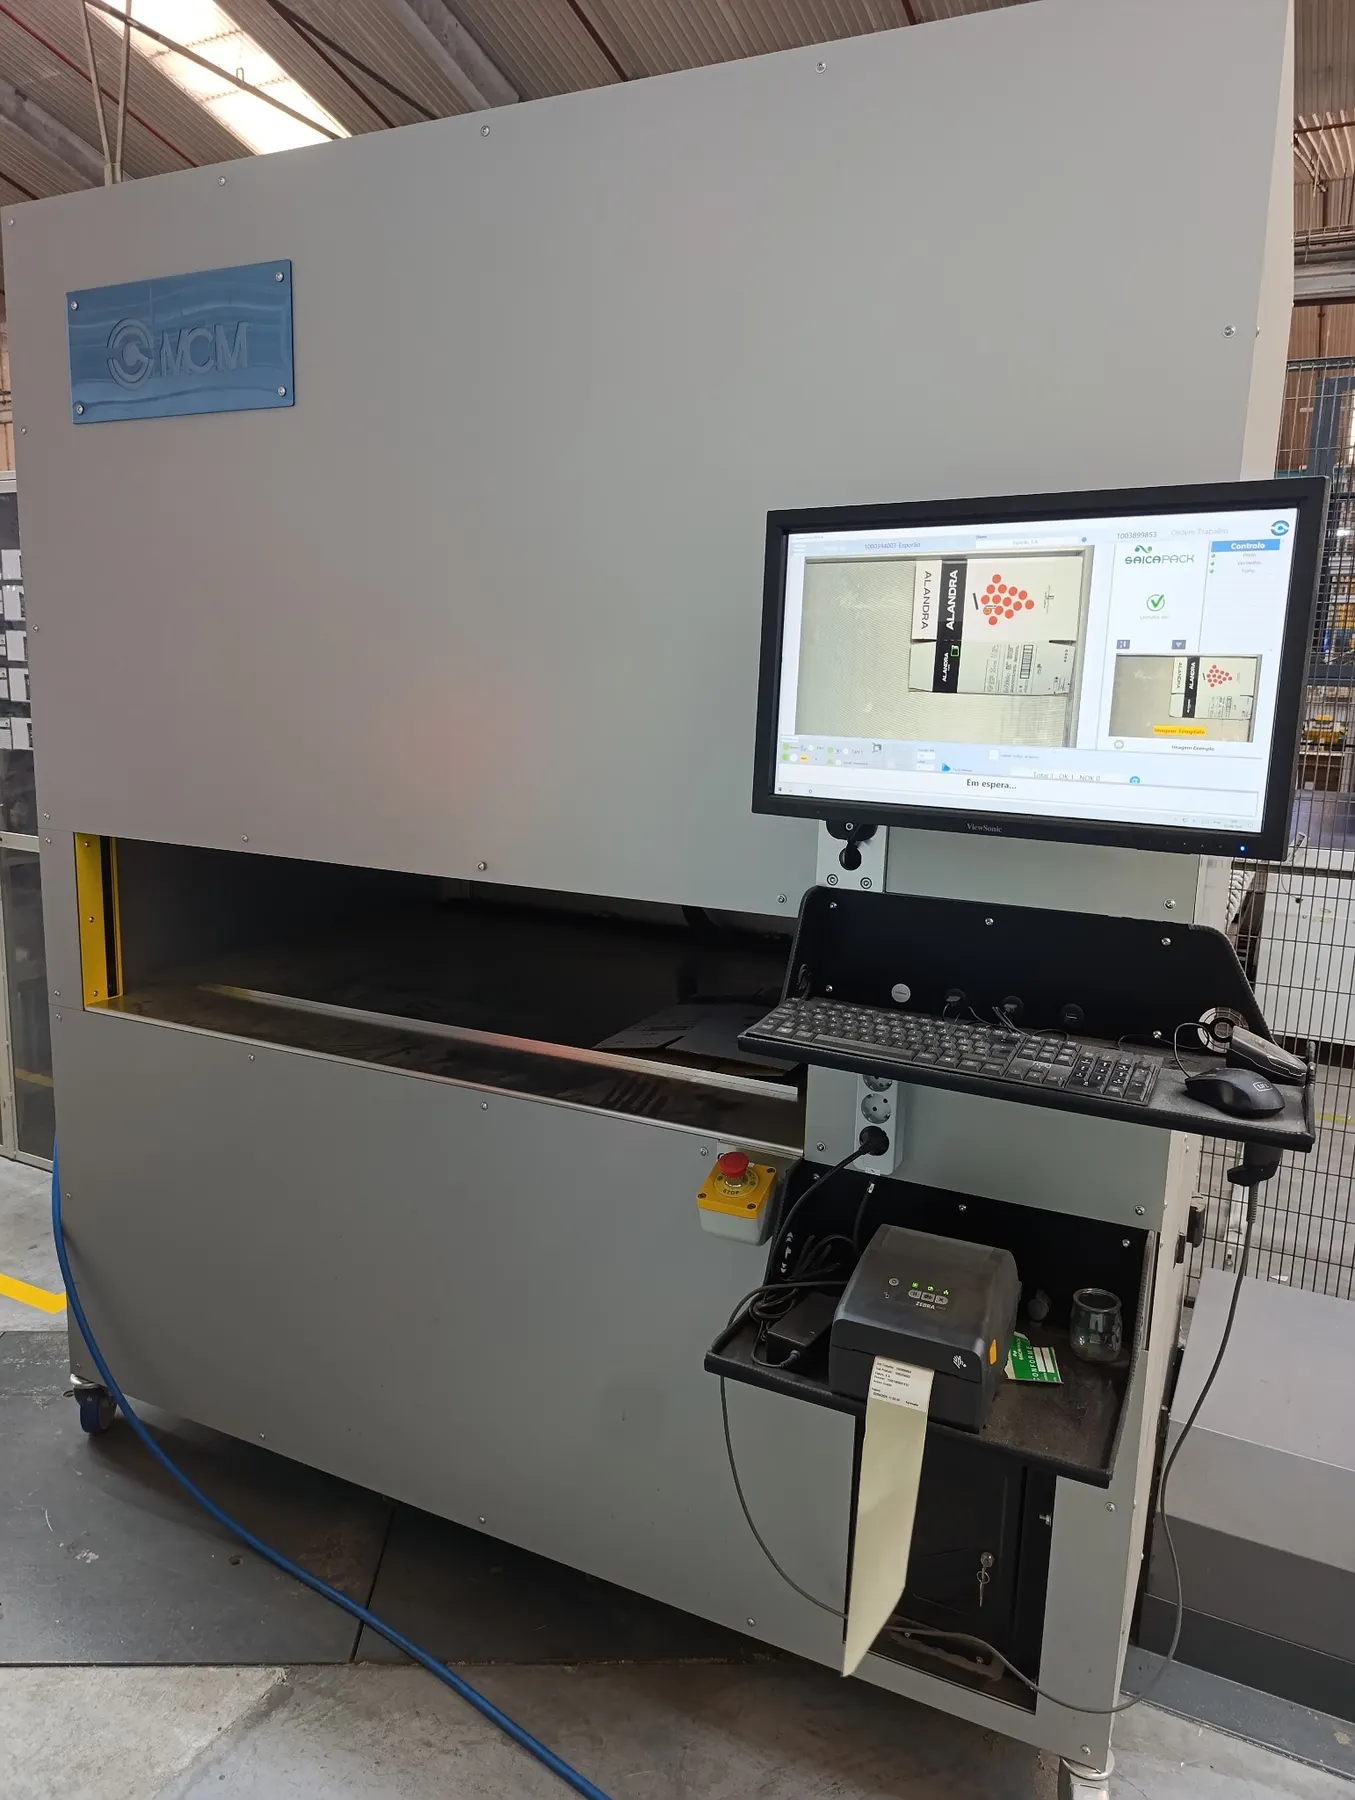
Scanner industriel Real MCM installé sur une chaîne de production d'emballages
PDF
Fiche de solution d'inspection d'emballage
Téléchargez le PDF téléchargé depuis le Customizer contenant la gamme d'inspection des emballages, les contrôles typiques et les applications sur la ligne de production.
Le contrôle d'emballage effectué par MCM ne se limite pas à une simple inspection par caméra. Selon la machine et le produit, le système peut vérifier l'orientation du carton, l'impression et le repérage, les codes-barres et la reconnaissance optique de caractères (OCR), la présence de colle, la qualité du pliage, les dimensions, la courbure de l'empilement et les défauts de fabrication.
La méthode d'inspection est choisie en fonction du défaut et des conditions de la ligne. Les projets peuvent combiner vision 2D, triangulation laser 3D, caméras linéaires, éclairage industriel contrôlé et classification par intelligence artificielle avec les E/S de production et la traçabilité.
Installations MCM réelles
Inspection des emballages conçue pour la chaîne de production.
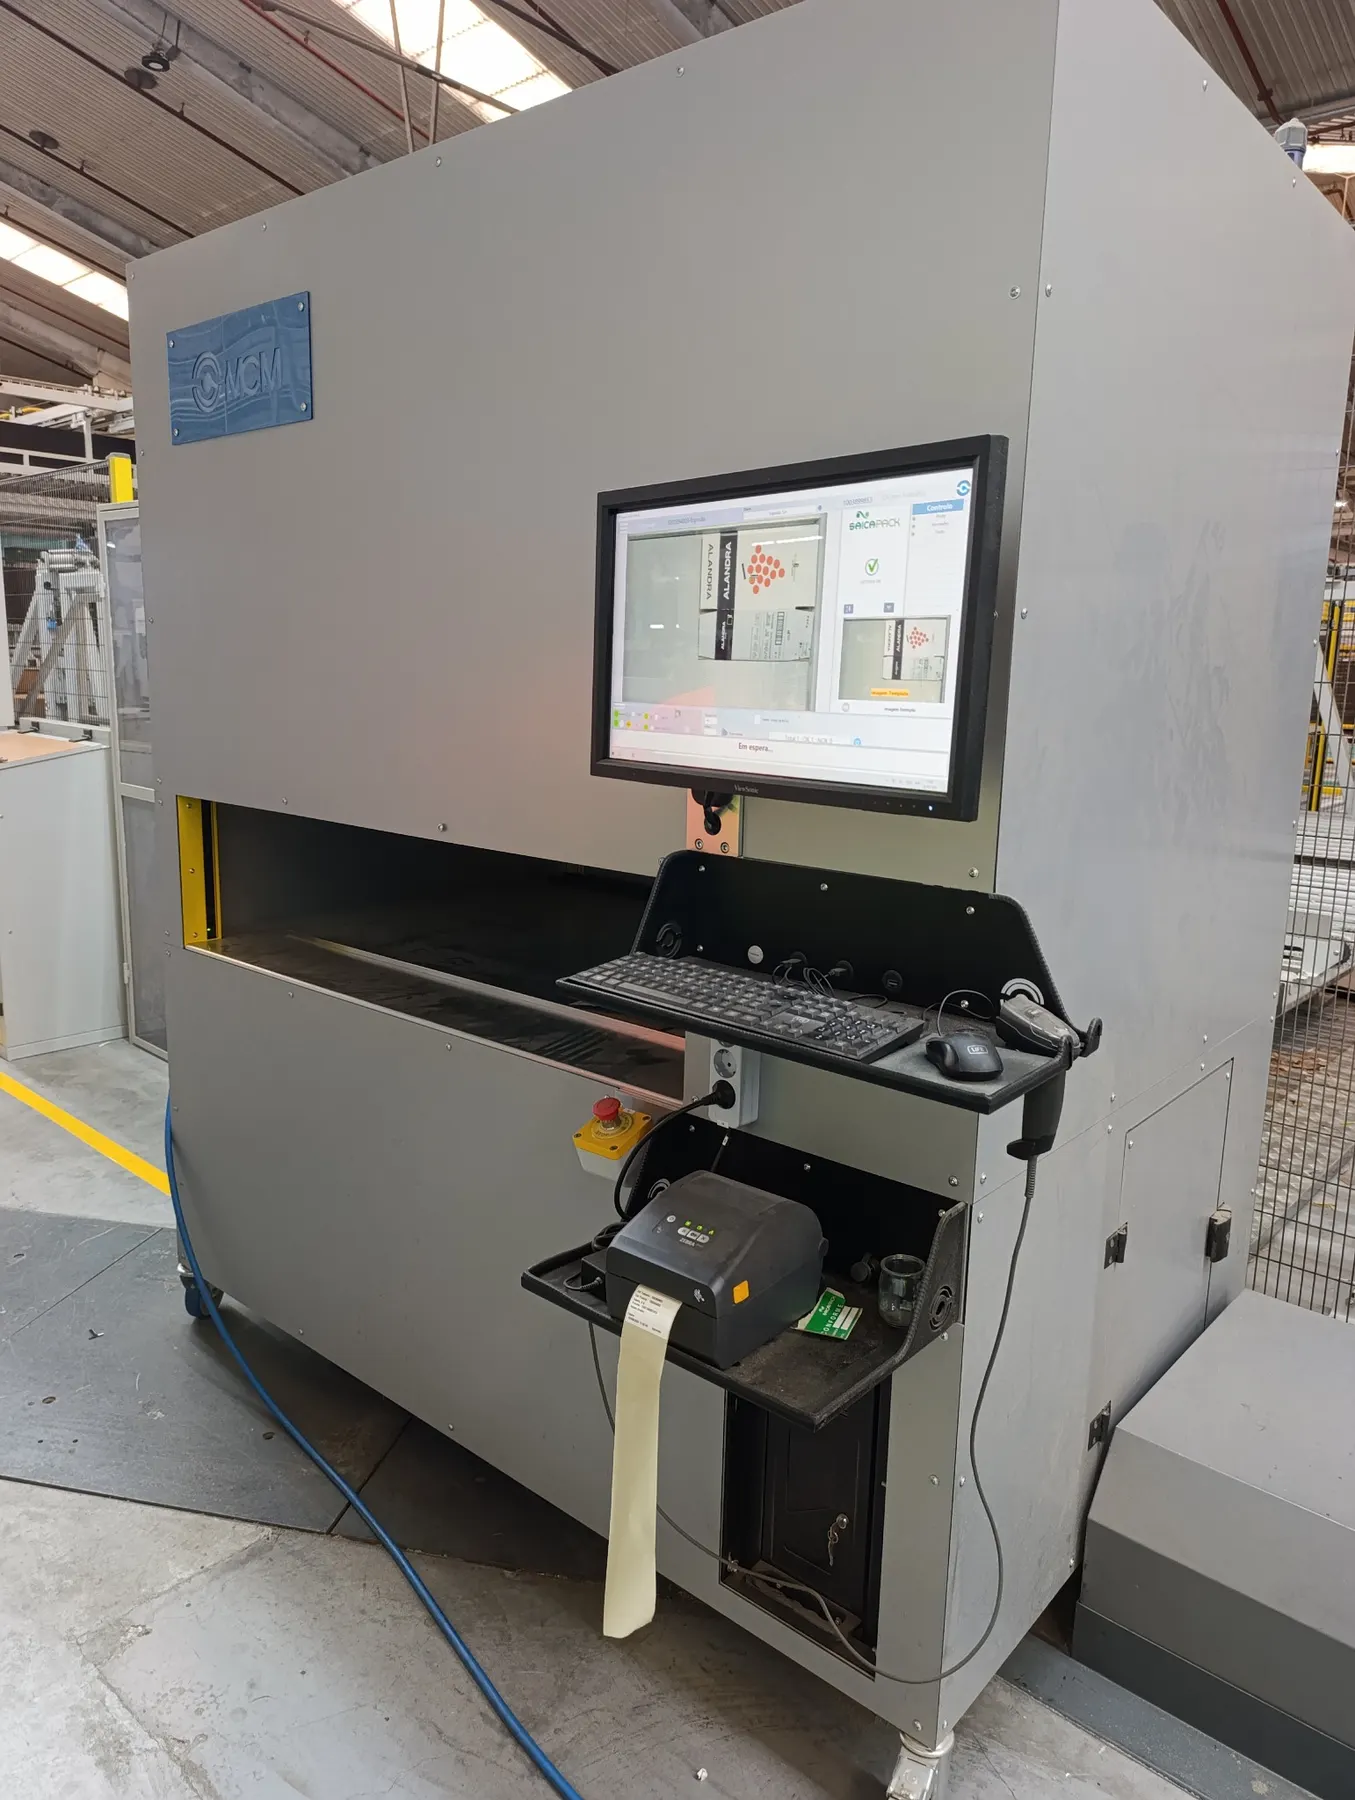
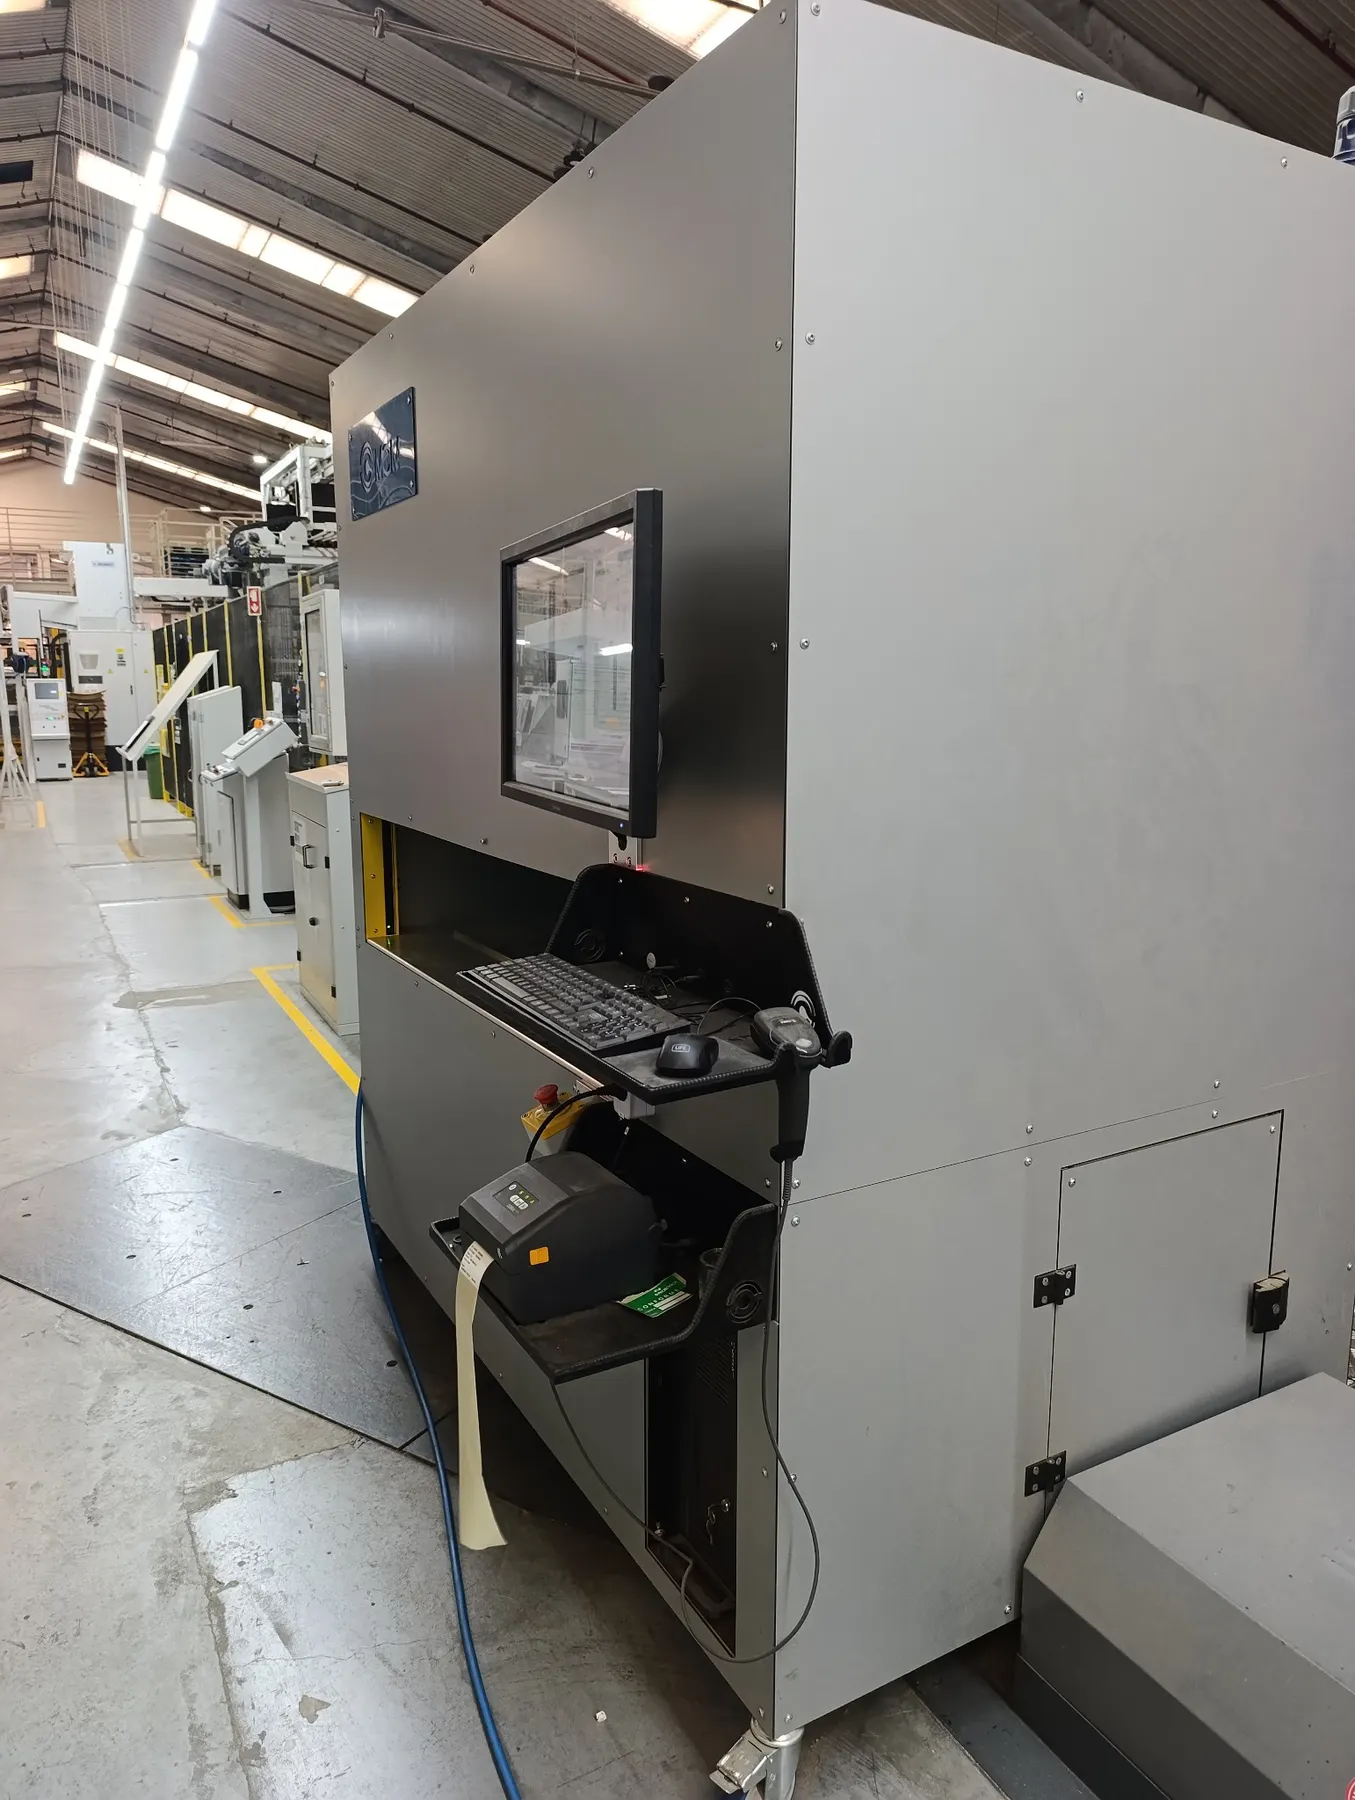
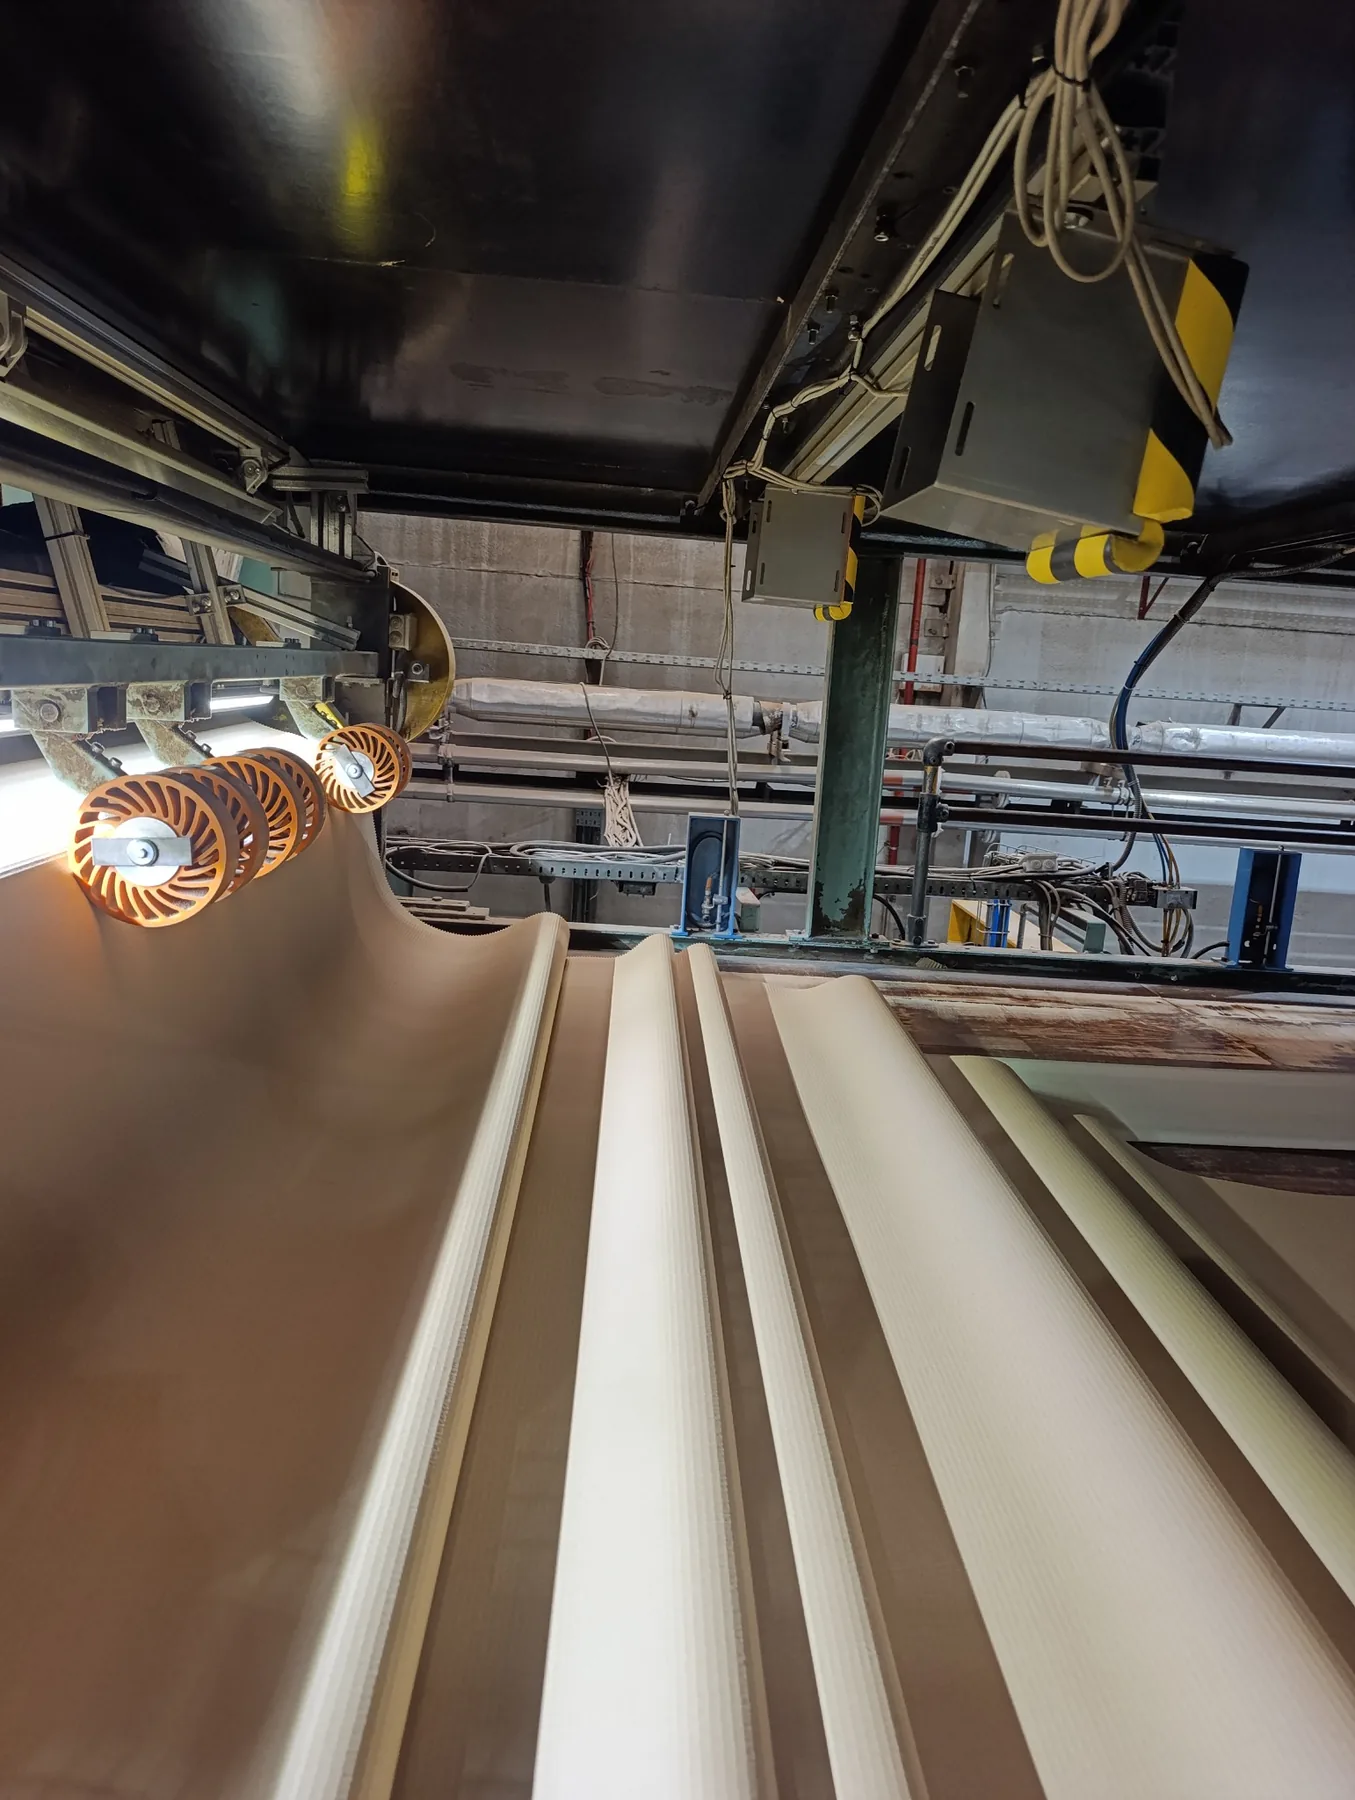
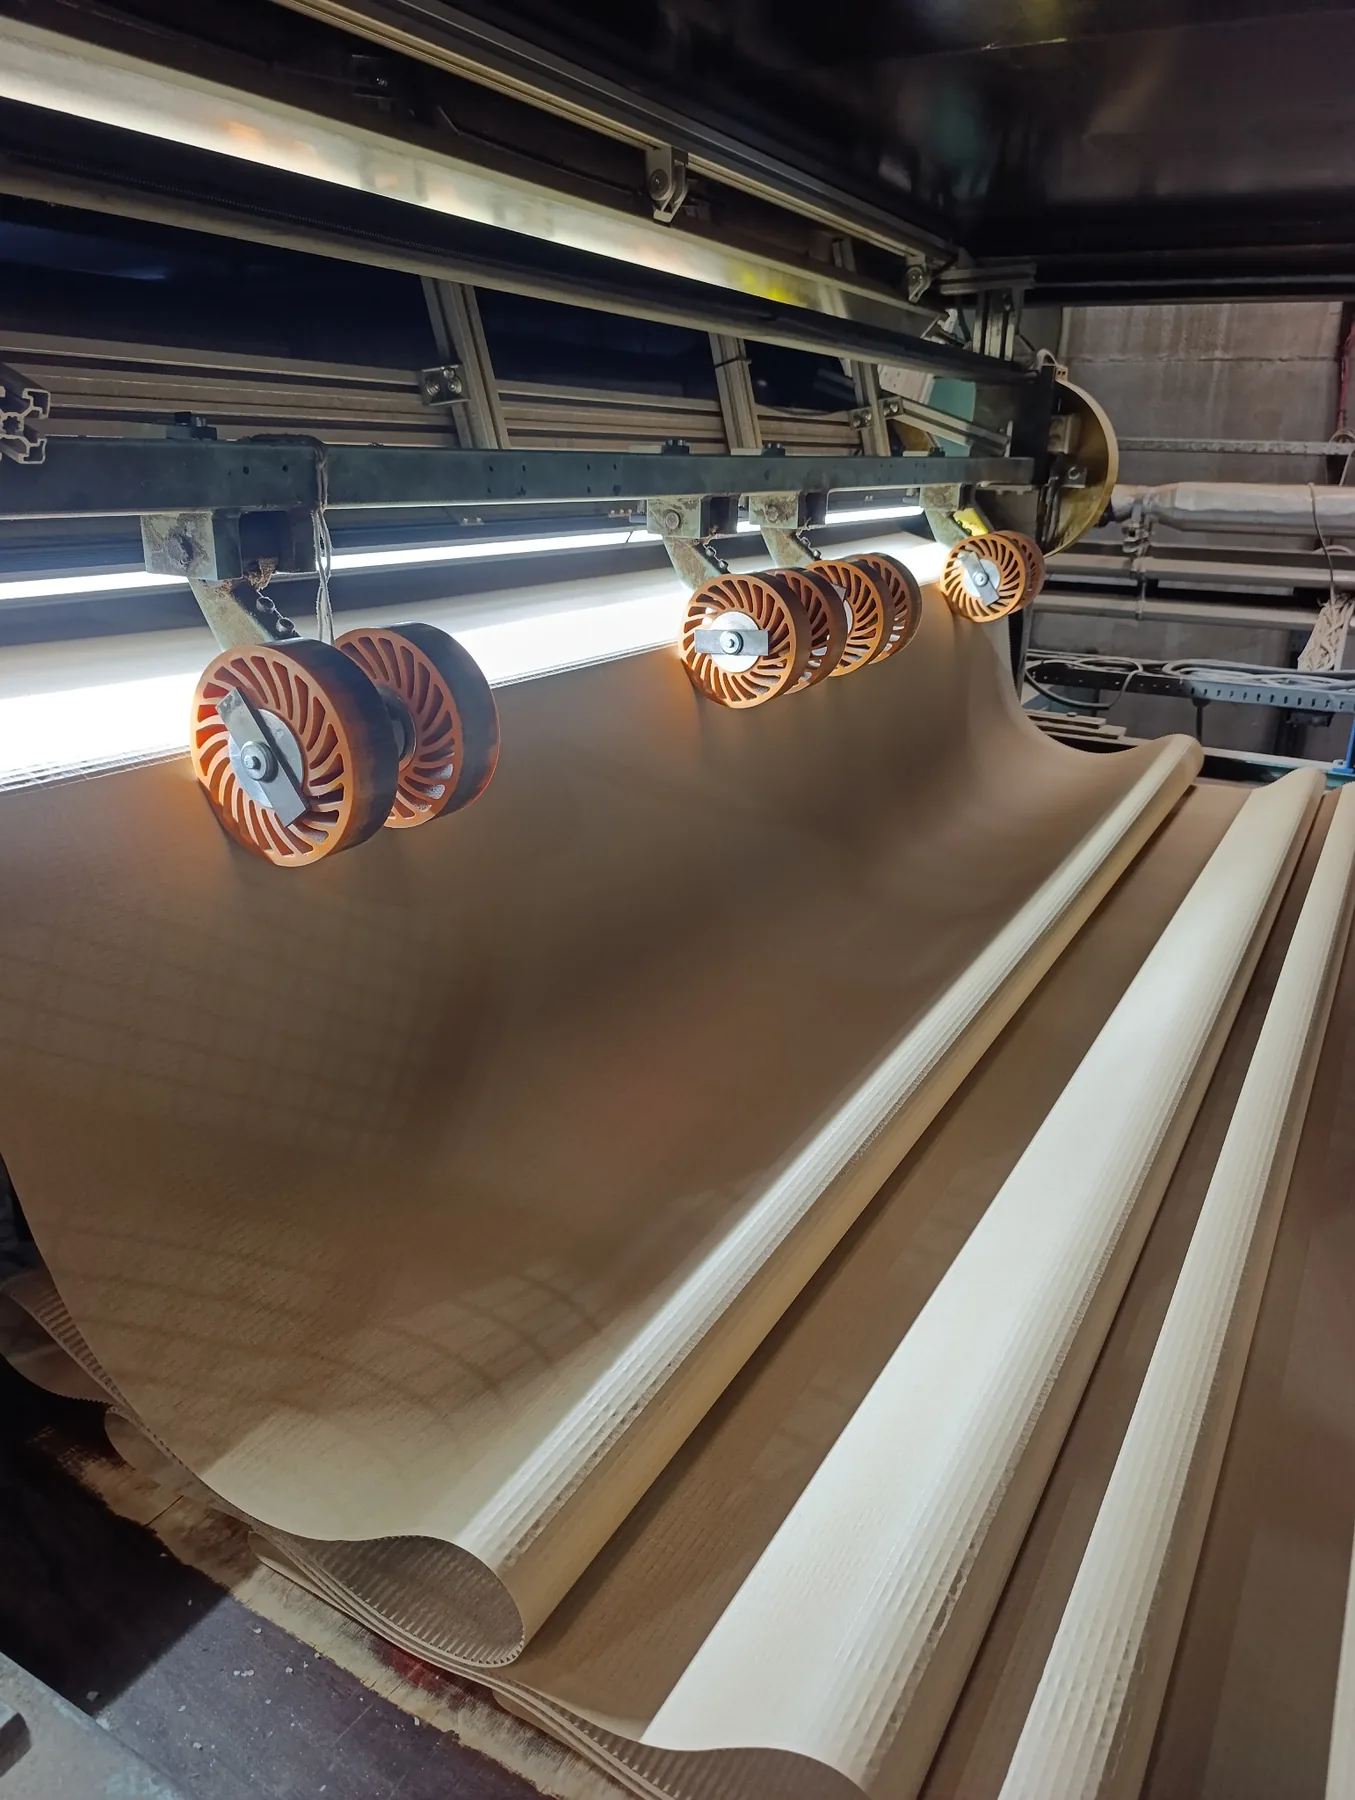
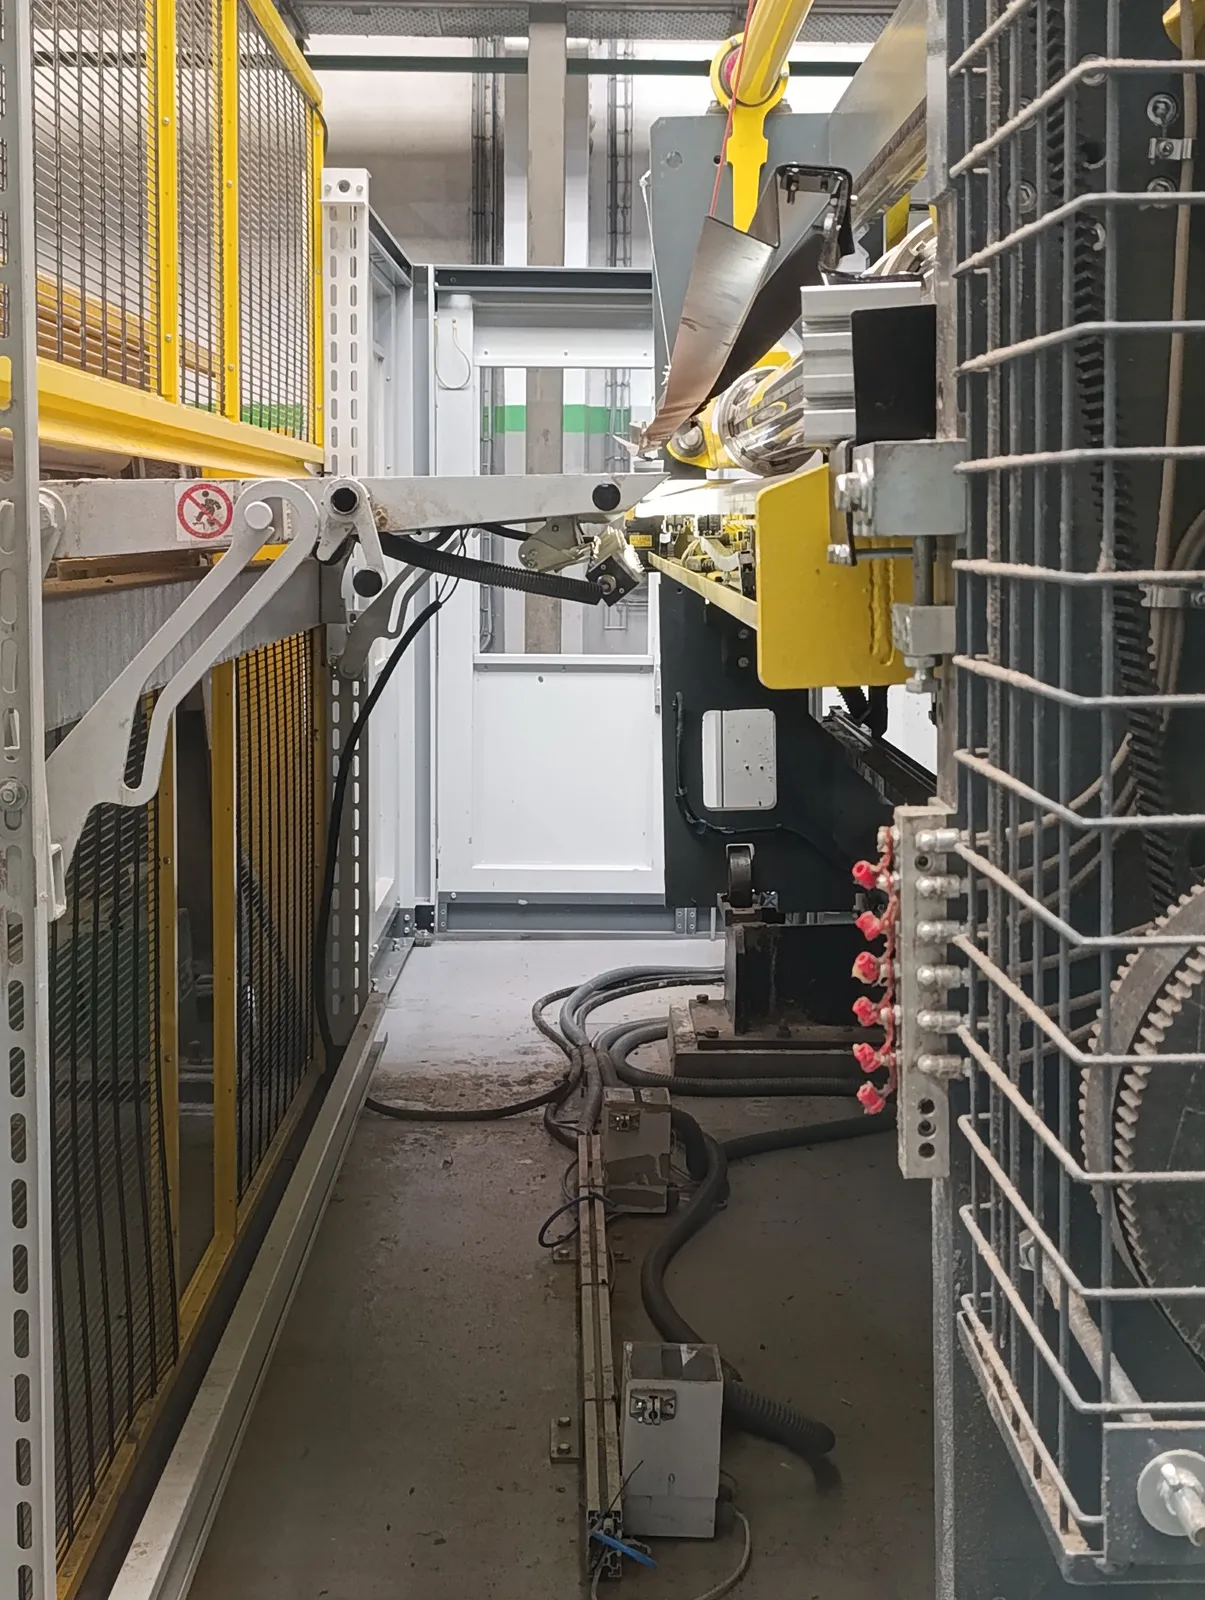
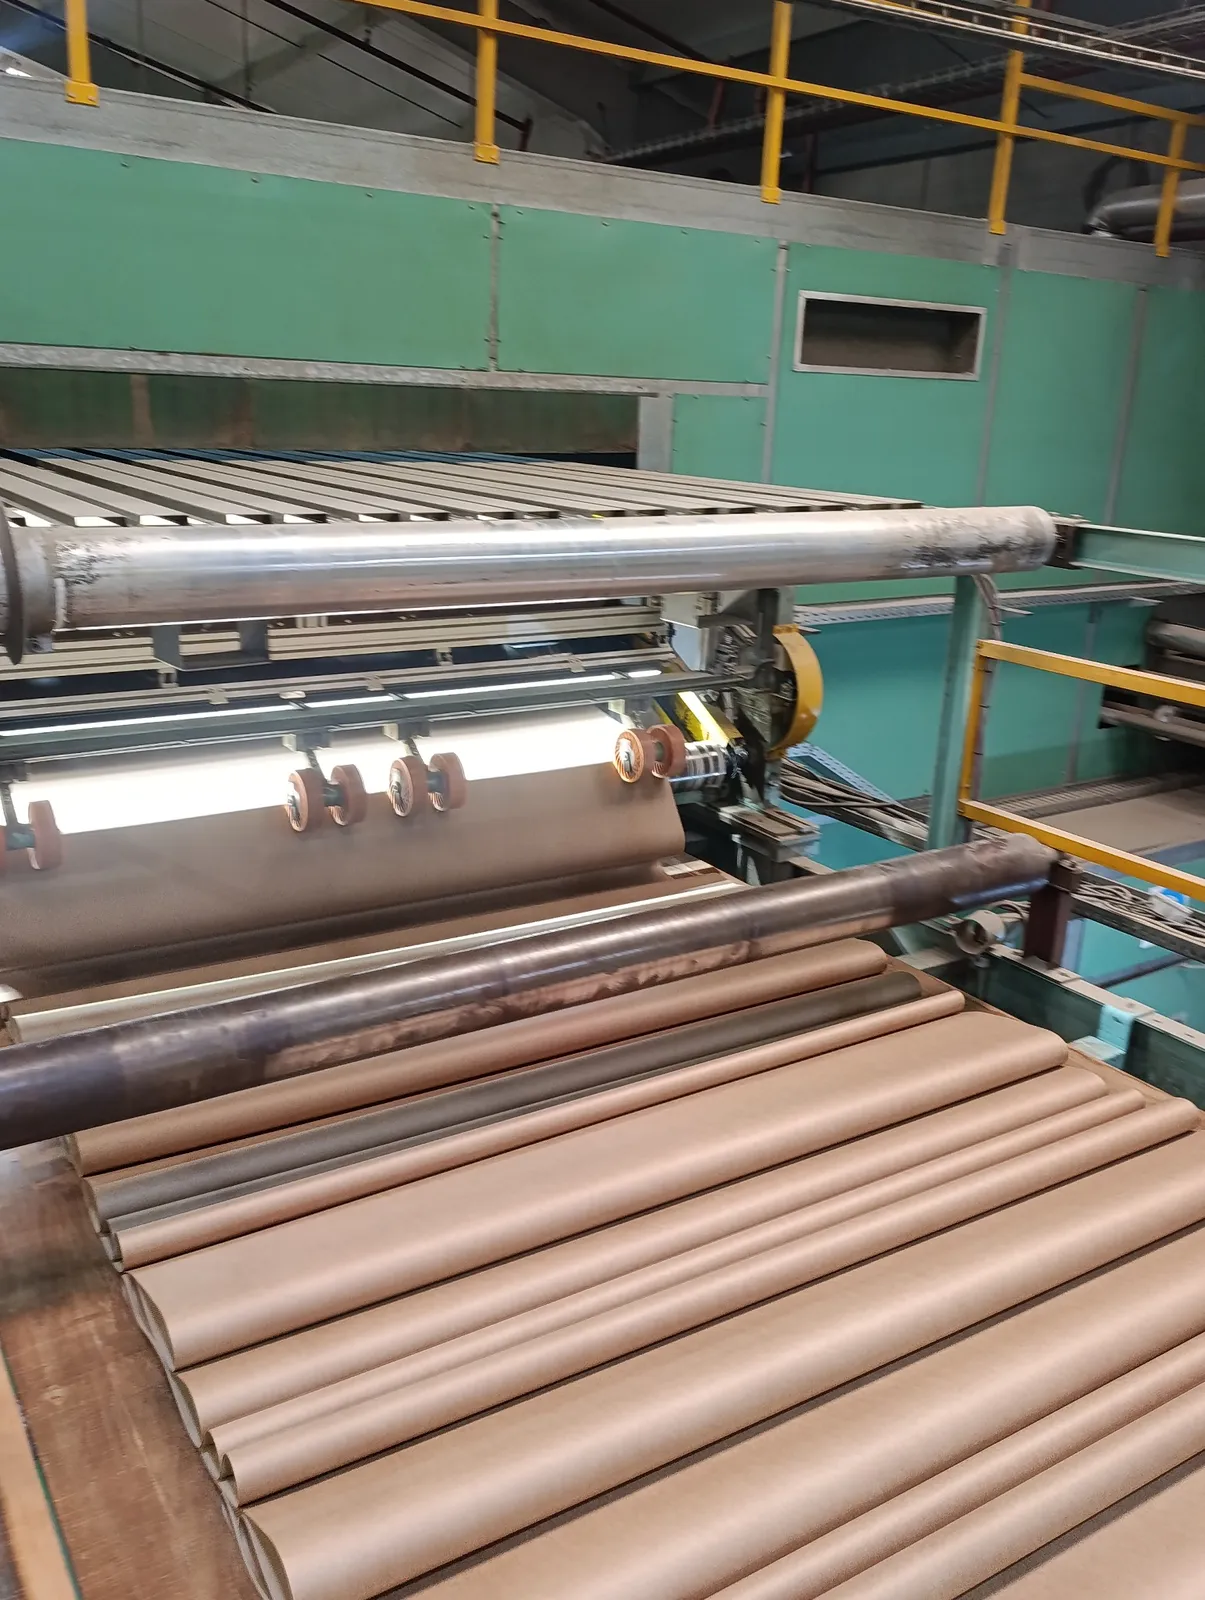
Ces photographies présentent des équipements MCM réels et des environnements d'inspection de carton ondulé. Elles illustrent le type d'installation, l'éclairage contrôlé et l'accès à la ligne pris en compte lors des projets d'emballage.
Installation de scanner industrielÉquipement MCM réel avec interface opérateur intégrée à l'environnement de production.Conçu pour l'accès à l'usineL'agencement des machines, l'accès des opérateurs et les contraintes de l'atelier de production sont pris en compte lors de l'intégration.Inspection en ligne des cartons ondulésUn éclairage contrôlé facilite l'évaluation cohérente des conditions de surface et de processus.Éclairage contrôlé sur la ligneL'inspection est conçue en fonction du matériau, du défaut et des conditions réelles de la ligne.environnement de production de carton onduléLes équipements d'inspection doivent être compatibles avec le flux de matières, l'accès aux machines et la géométrie réelle de la ligne.Contexte de l'atelier de productionLes solutions MCM sont conçues pour les usines en activité, où la qualité, l'accessibilité et la continuité de la production sont essentielles.
Que peut-on contrôler ?
MCM a résolu les problèmes de défauts d'emballage et de dimensions.
Le périmètre exact dépend du produit, de la machine et des critères d'acceptation. Voici quelques exemples concrets tirés des travaux d'emballage de MCM.
01
Orientation du conseil d'administration
Détecter si les feuilles arrivent à l'équipement de conversion à l'envers et vérifier le bon support à l'aide de références d'images, de codes 1D/2D ou de la reconnaissance optique de caractères (OCR).
02
Impression et inscription
Mesurez le décalage d'impression, comparez les couleurs ou les illustrations et vérifiez le repérage par rapport aux références configurées.
03
Collage et espace
Vérifier la présence de colle et l'état des espaces lors de la fabrication de boîtiers.
04
Qualité du pli
Mesurez et suivez la fonctionnalité de pliage grâce à des limites configurables, des mesures répétables et un historique des ordres de production.
05
Courbure de la pile
Mesurer la courbure supérieure de la pile après l'onduleuse à l'aide d'une triangulation laser 3D sans arrêter la pile.
06
Défauts de processus
Utiliser un éclairage contrôlé et l'analyse d'images pour identifier les défauts causés par le processus ou la matière première et les classer en vue d'une action corrective.
Systèmes d'emballage
Outils en ligne et hors ligne pour différentes tâches de contrôle qualité.
Certains systèmes effectuent un contrôle continu sur la chaîne de production ; d’autres assurent une mesure contrôlée à distance. MCM adapte l’architecture en fonction du choix requis.
PKG_01
Détecteur décollé
Système en ligne installé à l'intérieur de l'onduleuse pour détecter les défauts de fabrication ou de matières premières. La configuration décrite utilise deux caméras linéaires haute résolution, un éclairage industriel en fond noir et un traitement d'image basé sur l'IA.
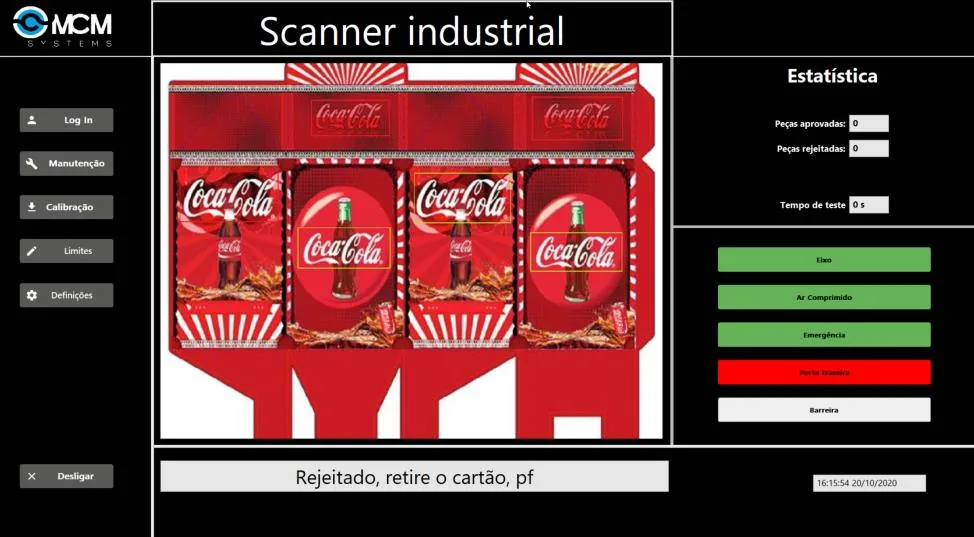
Système de vision vérifiant si les feuilles arrivent à l'envers dans la machine de découpe. Il peut également décoder les codes-barres 1D/2D et effectuer une reconnaissance optique de caractères (OCR), mesurer le délai d'impression, réaliser des contrôles de repérage et avertir ou arrêter la machine si nécessaire.
test de flexion d'image/de référence ou de carte
Contrôles de codes-barres, de reconnaissance optique de caractères (OCR) et d'enregistrement
Contrôles de présence de colle et d'écartement du fabricant de boîtiers
Système de mesure 3D pour le suivi de la courbure supérieure des piles de feuilles après l'onduleuse. La triangulation laser permet une mesure sans interruption de la pile.
Jusqu'à quatre piles simultanément
Triangulation laser projetée
Communication du système de production pour le suivi de la pile
Système de mesure portable pour vérifier la fonctionnalité de pliage, le comportement corrélé et l'aspect ondulé, avec des limites de test configurables et un étalonnage automatique.
outil de production portable
Mesures répétables et reproductibles
Suivi de base de données par date, client ou ordre de production
Testeur hors ligne complet pour feuilles ou panneaux. Un éditeur de variantes configure les tests requis et les limites d'acceptation pour chaque produit.
Tests de couleur utilisant le système RGB et vérifications de décalage chromatique
Contrôle des dimensions et de la variété
Compatibilité avec le suivi de la production et l'industrie 4.0
Mesure de courbure en temps réel pour chaque carte, avec des valeurs différenciées pour la gauche, le centre et la droite et des limites d'avertissement ou d'arrêt configurables.
Valeur de courbure sur chaque planche
Comparez les comportements de gauche, du centre et de droite
Inspection de fin de processus pour vérifier l'écartement des plaques de carton ondulé avant la palettisation par rapport aux limites inférieures, supérieures et de position configurées.
Le résultat de l'inspection est plus utile lorsque le contexte du produit est enregistré avec lui.
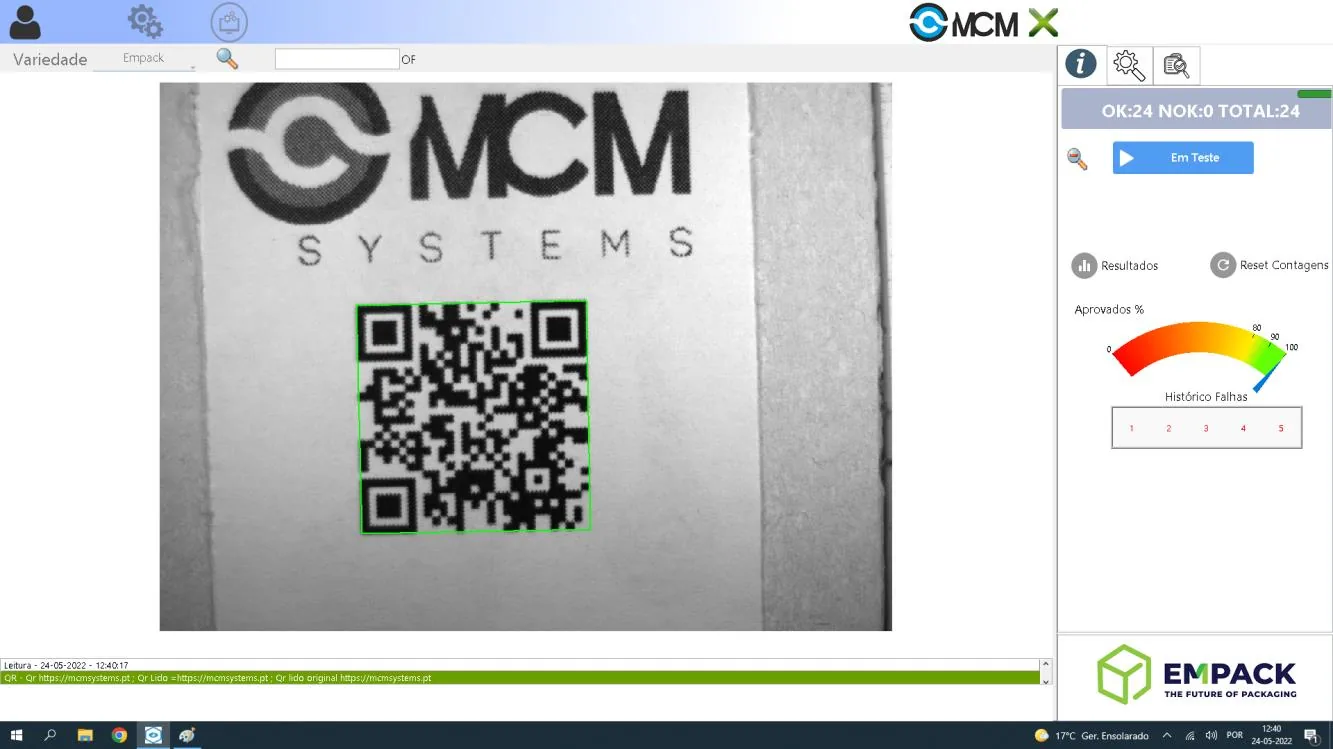
Le logiciel de gestion des emballages MCM inclut des bases de données produits, les codes de fabrication, l'historique de production, des tests configurables, la gestion des utilisateurs, le contrôle par caméra et les images des rebuts récents. Ceci permet de lier la décision qualité à la variété du produit et à l'historique de production.
Contrôle d'inversion — identité du produit, OCR et contrôle d'inspectionScanner industriel — éditeur de variétés et décision d'acceptationDétecteur de défauts de collage — surveillance en ligne et visibilité des défauts
Exemple en ligne
Détection de décollement à l'intérieur de l'onduleuse.
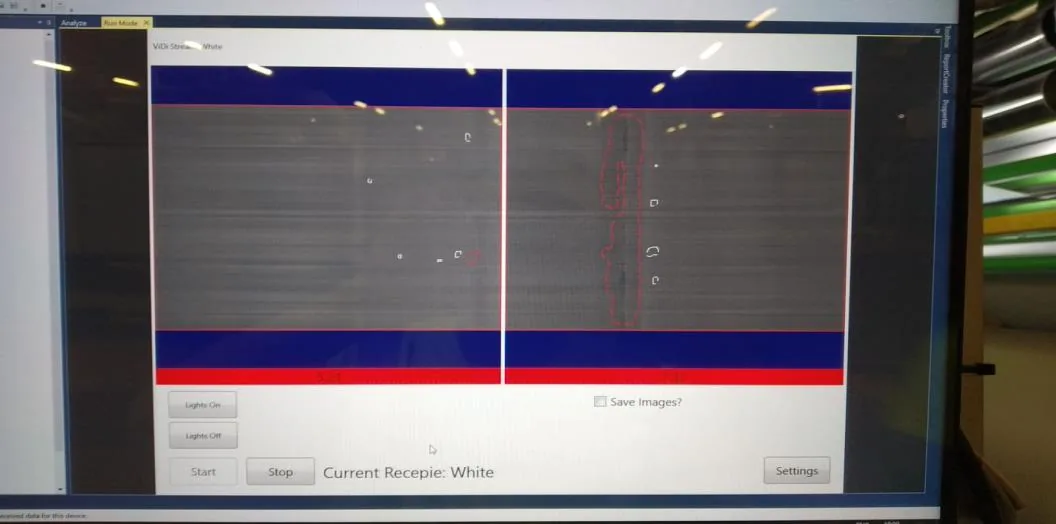
Le détecteur de défauts de collage, dont la conception est documentée, est conçu pour fonctionner à l'intérieur de l'onduleuse. Deux caméras linéaires haute résolution acquièrent la surface tandis qu'un éclairage industriel en fond noir met en évidence les défauts et réduit la sensibilité aux perturbations lumineuses extérieures.
Les images acquises peuvent être traitées par un système d'intelligence artificielle entraîné à identifier de nouvelles catégories de défauts et à déterminer les produits à approuver ou à rejeter. Ce système peut échanger des informations sur la taille et la vitesse de la ligne de production et utiliser des entrées/sorties configurables pour avertir, ralentir ou arrêter l'onduleuse lorsque l'installation le permet.
Application documentée pour la machine à onduler
Détecter les défauts de surface et les défauts de revêtement avant qu'ils ne se propagent en aval.
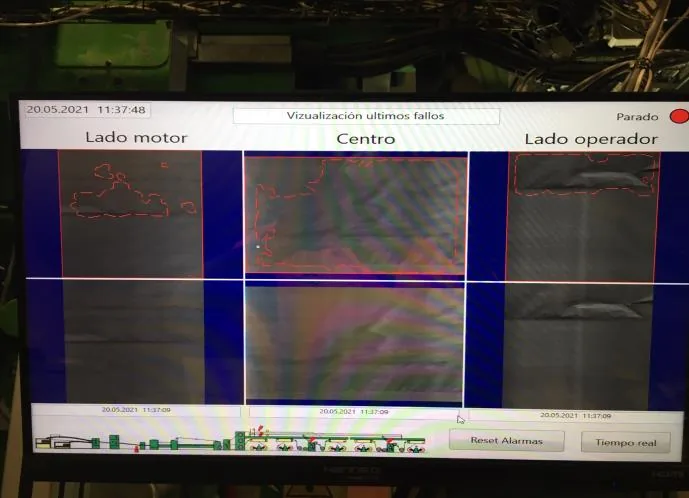
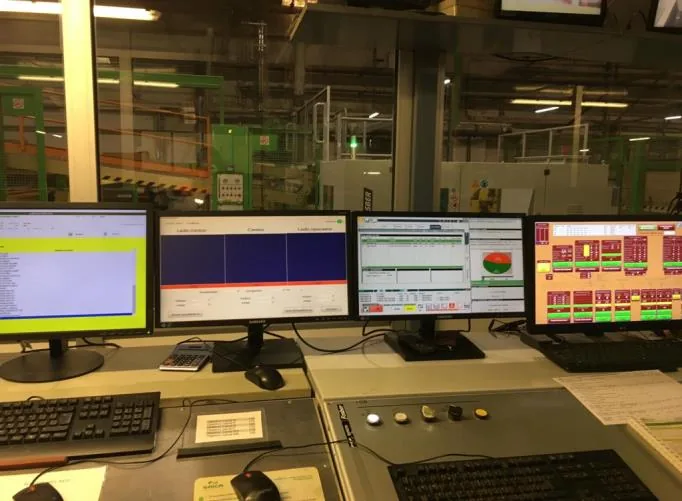
Un projet documenté, développé par SAICA PACK et MCM Systems, applique la vision industrielle aux défauts des onduleuses, souvent difficiles à repérer pour les opérateurs en cours de production. Ce système d'inspection couvre à la fois les onduleuses simple face et la sortie de l'onduleuse double face, les défauts détectés étant affichés sur le pupitre de commande principal.
Interface d'analyse des défauts — les vues caméra correspondantes rendent les défaillances détectées visibles en production.Poste de contrôle principal — les informations d'inspection sont disponibles et permettent à l'équipe de production de réagir au processus.
Échantillons de défauts réels
Classes de défauts documentées dans le cadre du projet de détection des onduleuses.
Le système a été entraîné sur des défauts réels de carton ondulé. Les exemples ci-dessous, tirés de la documentation du projet, illustrent le type de variation que le système d'inspection doit détecter sur la bande en mouvement.
Casse de papier moyenneDélaminationAmpoulesmauvaise formation de flûteDélamination massiveDésalignement des documents
De la détection à l'action de production
La détection peut être liée à la réponse du corrugateur.
En cas de délamination massive, l'apprentissage système documenté a permis de détecter le problème et de déclencher la réponse choisie par l'équipe de production. La documentation du projet mentionne le ralentissement, l'arrêt et le cisaillement rotatif, tandis qu'un rejet en aval après la découpe a été identifié comme une option à étudier.
01
Avertir plus tôt
Signalez les défauts à l'équipe de la machine à face unique ou de l'onduleuse tant qu'il est encore temps de corriger le processus.
02
Séparer les défauts
Identifier les matériaux non conformes à l'onduleuse afin qu'ils ne passent pas inaperçus lors de la transformation ou chez le client.
03
Réagissez en suivant la ligne
Lorsque l'architecture de production le permet, la détection peut prendre en charge un ralentissement, un arrêt ou une action de coupure définis.
Les données d'inspection, de production et d'action appartiennent au même système.
01
Acquérir
Les caméras, les capteurs 3D ou les outils de mesure capturent la caractéristique qui compte.
02
Évaluer
Les limites configurées, le traitement d'images ou la classification par IA transforment la mesure en une décision de qualité.
03
Acte
Le résultat peut, selon le projet, alerter l'opérateur, arrêter ou ralentir la machine, ou encore se connecter à un mécanisme de rejet.
04
Piste
Les données relatives aux ordres de production, les résultats et l'historique des défauts peuvent être stockés ou échangés avec le système de gestion du client.
Fonctionnalités MCM associées
Les projets d'emballage peuvent combiner plusieurs technologies MCM.
Si le besoin dépasse le cadre d'un seul produit d'emballage, l'application peut être développée en un projet plus vaste de vision industrielle, de test ou de traçabilité.
Montrer à MCM l'état de la carte, du défaut et des lignes.
Fournissez des échantillons représentatifs conformes et non conformes, les dimensions approximatives, la vitesse de la ligne et les actions requises après détection. MCM pourra alors définir le parcours d'inspection le plus approprié.
 English
 Portuguese
 French
 Spanish